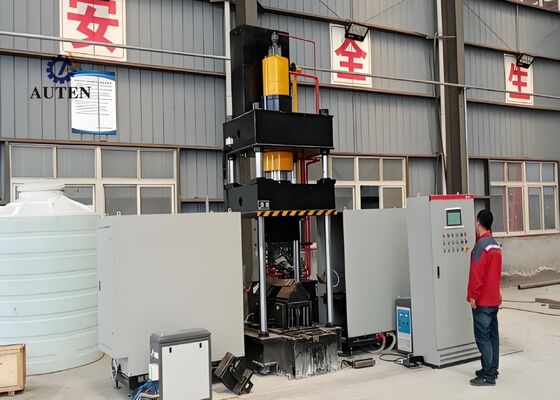
3150kN CNC حرارة آلة ثني للزاوية الفولاذ والصفائح مع 240kW قوة التدفئة
مقدمة المنتج
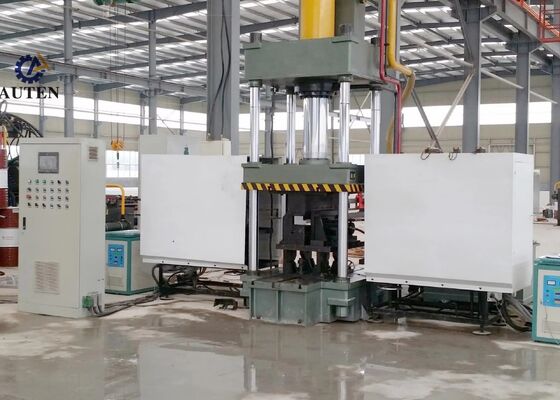
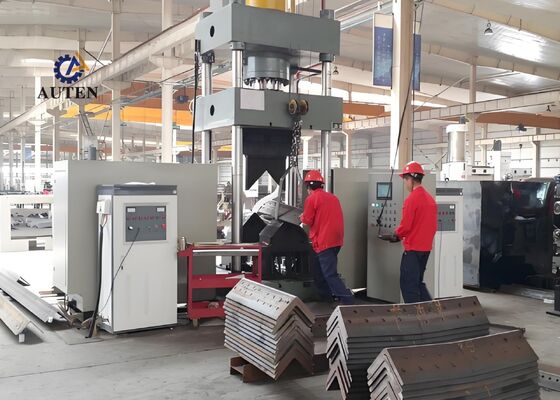
يتم تصميم نظام ثني الحرارية CNC مهنيا وتخضع لاختبارات مصنعية شاملة لضمان ثني دقيق وموثوق به لملفات الفولاذ الزاوية والصفائح المعدنية المسطحة.تم تطويرها خصيصا لتلبية متطلبات التصنيع الصارمة للصناعات بما في ذلك تصنيع الصلب الهيكلي، إنتاج المكونات الميكانيكية، ومعالجة المعادن المعمارية مع دقة تشكيل ممتازة وأداء تشغيل ثابت،يضمن النظام أن الألواح الفولاذية والمعدنية الزاوية المعالجة تتوافق مع المتطلبات الأبعاد والهيكلية المتطلبة، دعم تنفيذ فعال وسلس لعمليات التصنيع اللاحقة.
معايير المنتج:
| النموذج |
HQ250-700 |
| ضغط خزان الزيت (kN) |
1600 |
| مقاس ثنائي الجانب الخارجي للإنحناء (على الكعب) (ملم) |
L80*7~L250*32 |
| درجة الانحناء للجانبين للخارج للزوايا (°) |
30 درجة |
| نطاق الانحناء المفرد للصلب الزاوي إلى الأمام (ملم) |
L80*7~L200*20 |
| درجة الانحناء المفردة للصلب الزاوي إلى الأمام (°) |
20 درجة |
| سمك الصفيحة المنحنية (ملم) |
2 ~ 16 |
| عرض الصفيحة المنحنية (ملم) |
700 |
| درجة الانحناء للصفائح (°) |
90 درجة |
| نطاق زاوية الافتتاح والإغلاق (ملم) |
L80*7~L200*16 |
| زاوية فتح ودرجة إغلاق (°) |
16 درجة |
| ضربة خزان الزيت (ملم) |
800 |
| الحد الأقصى لارتفاع الافتتاح(ملم) |
1300 |
| قوة المحرك (كيلوواط) |
15 |
| طاقة التدفئة(كيلوواط) |
60*2 |
| محور CNC |
3 |
| سعة خزان الزيت (L) |
630 |
| الحجم الإجمالي (م) |
3.5×4.5×41 |

خصائص المنتج:
1تستخدم الآلة نظام تحكم متكامل متقدم من CNC و PLC ، مع واجهة الإنسان الآلة (HMI) سهلة الاستخدام. يمكن للمشغلين تعيين معايير المعالجة بسهولة ،مراقبة ظروف تشغيل الآلة في الوقت الحقيقي، وإدارة إجراءات الإنتاج بكفاءة. هذا التكوين يضمن التشغيل المريح، وأداء المعدات الموثوق بها، وإدارة الإنتاج السريعة.
2تستخدم المعدات تكنولوجيا التسخين الحراري بالموجات فوق الصوتية عالية التردد لتحقيق تسخين سريع ومتساوي مع تحسين كفاءة الطاقة وتقليل التأثير البيئي.هذه الطريقة تساعد على زيادة الإنتاج، انخفاض تكاليف التشغيل، وتلبية معايير حماية البيئة ذات الصلة.
3تتضمن الآلة نظام تشكيل متكامل يزيل الحاجة إلى تغييرات إضافية في الأدوات وتعديلات متكررة للقوالب.هذا التصميم المبسط يجعل إعداد الآلة أكثر ملاءمة، يقلل من وقت الإعداد، ويزيد من كفاءة الإنتاج بشكل عام.
4مع تكنولوجيا التحكم CNC الدقيقة، وتضمن الآلة عمليات الانحناء والتشكيل الدقيقة، ونوعية المنتج المتسقة، ودقة الأبعاد الموثوقة، ونتائج المعالجة المتكررة،المساهمة في تحسين إنتاجية التصنيع.
5تم تصميم المعدات مع وحدة طاقة هيدروليكية مخصصة ونظام تحكم كهربائي منفصل ، مما يوفر تشغيل مريح ، وزيادة السلامة ، وأداء تشغيل مستقر.هذا التكوين مناسب بشكل جيد لعمليات التصنيع المستمرة وبيئات الإنتاج الصناعي المطالبة.
6في وضع التشكيل البارد ، يمكن للآلة معالجة مقاطع الفولاذ الزاوية تصل إلى L100 × L100 × 10 مم ، مع زاوية ثني أقصاها 5 درجة.يحافظ على تشوه المواد المسيطر عليه ودقة التشكيل المتسقة.
7في ظل ظروف العمل العادية، تستغرق دورة الضغط البارد حوالي 10 ثوانٍ لكل قطعة، في حين تستغرق دورة الانحناء الحراري حوالي 120 ثانية.تعتمد أوقات المعالجة الفعلية على خصائص المواد وأبعاد قطعة العمليبدأ التشكيل الحراري عادة عندما تصل المادة إلى حوالي 800 درجة مئوية وتصبح ساخنة بشكل واضح.يمكن ضبط إعدادات التسخين والتشكيل وفقًا لخصائص المواد والتسامحات الأبعاد المطلوبة.
8في عمليات الانحناء الحراري، يقوم المشغل ببساطة بإدخال بيانات المعالجة المطلوبة ويبدأ الدورة التلقائية باستخدام زر التحكم أو مفتاح الدواسة.ثم تقوم الآلة بإكمال العملية المبرمجة بأكملها تلقائيًا، بما في ذلك وضع قطعة العمل في منطقة التسخين ، التسخين بالاندماج ، الانسحاب التلقائي لوحدة التسخين ، الضغط والضغط الهيدروليكي ، حركة العودة للبرج ،وتفريغ المكون النهائي.
9عند العمل في وضع التشكيل الحراري المشترك والضغط البارد ، يبدأ الإنتاج بعد إدخال معايير المعالجة ذات الصلة.لا يتعين على العجل الهيدروليكي العودة بالكامل إلى موقعه الأوليبدلاً من ذلك ، يرتفع قطعة الضغط السفلية تلقائيًا لتوفير مساحة صافية تبلغ حوالي 100 مم ، مما يسمح بإزالة القطعة النهائية بسهولة أكبر.هذه العملية المثلى تقصير دورة التشغيل وتحسين كفاءة الإنتاج بشكل عام.
يتم تصنيع هذه العينات التجريبية باستخدام معدات ثقب، وقطع، ووضع علامة في الصلب الزاوي.وهي تعكس الأبعاد القياسية ومتطلبات المعالجة النموذجية لمكونات الفولاذ الزاوي المستخدمة في إنتاج برج نقلوتعمل العينات كقطع مرجعية عملية، مما يتيح للعملاء تقييم جودة التصنيع ودقة الأبعاد ومعايير التصنيع.يمكن للمشترين المحتملين تقييم ما إذا كانت المعدات تلبي متطلبات المعالجة والإنتاج المتطلبة لتصنيع برج نقل الفولاذ الزاوي.
في مشروعات خطوط النقل عالية الجهد فائقيجب أن تتحمل أبراج النقل ظروف بيئية صعبة وحملات هيكلية كبيرة طوال عمر الخدمة التشغيليةهذه المعدات تدعم إنتاج مكونات الفولاذ الزاوية التي تشكل الإطار المحمل الرئيسي لهذه الأبراج.يقوم بتنفيذ عمليات الحفر الدقيقة والطعن على عناصر الفولاذ الزاوية المستخدمة في هياكل البرج، الأسلحة المتقاطعة ، وغيرها من التركيبات الأساسية ، مما يساعد على الحفاظ على دقة الأبعاد وجودة الاتصال الموثوق بها.هذه القدرات المعالجة تسهم في قوة هيكلية واستدامة أبراج النقل على المدى الطويل، مع دعم التشغيل الآمن والمستقر والمتواصل لنظم نقل الطاقة UHV.

 يجب أن تكون رسالتك بين 20-3000 حرف!