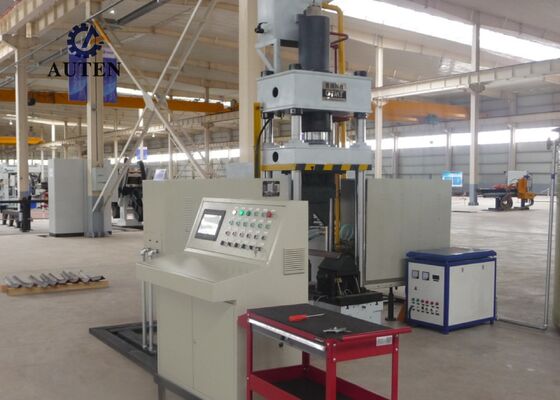
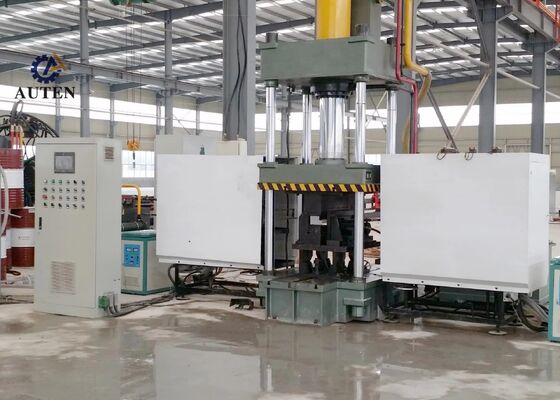
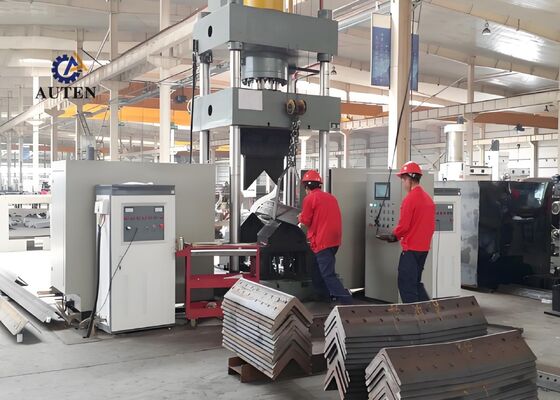
آلة ثني وتسخين الفولاذ الزاوي CNC بقوة تسخين 60*2 كيلو واط، أقصى ارتفاع فتح 1300 مم
مقدمة المنتج:
تم تصميم نظام الثني الحراري CNC بشكل احترافي وخضوعه لاختبارات شاملة في المصنع لضمان ثني دقيق وموثوق لمقاطع الفولاذ الزاوي وألواح المعدن المسطحة. تم تطويره خصيصًا لتلبية متطلبات التصنيع الصارمة للصناعات بما في ذلك تصنيع الفولاذ الإنشائي، وإنتاج المكونات الميكانيكية، ومعالجة المعادن المعمارية. بفضل دقة التشكيل الممتازة وأداء التشغيل المتسق، يضمن النظام أن الفولاذ الزاوي والألواح المعدنية المعالجة تتوافق مع المتطلبات البعدية والإنشائية الصارمة، مما يدعم التنفيذ الفعال والسلس لعمليات التصنيع اللاحقة.
معلمات المنتج:
| الموديل |
HQ250-700 |
| ضغط خزان الزيت (كيلو نيوتن) |
1600 |
| حجم الثني الخارجي مزدوج الجوانب (الكعب لأعلى) (مم) |
L80*7~L250*32 |
| درجة الثني الخارجي مزدوج الجوانب للزوايا (°) |
30° |
| نطاق الثني الأمامي الأحادي للفولاذ الزاوي (مم) |
L80*7~L200*20 |
| درجة الثني الأمامي الأحادي للفولاذ الزاوي (°) |
20° |
| سمك لوح الثني (مم) |
2~16 |
| عرض لوح الثني (مم) |
700 |
| درجة الثني للألواح (°) |
90° |
| نطاق فتح وإغلاق الزاوية (مم) |
L80*7~L200*16 |
| درجة فتح وإغلاق الزاوية (°) |
16° |
| شوط خزان الزيت (مم) |
800 |
| أقصى ارتفاع فتح (مم) |
1300 |
| قوة المحرك (كيلو واط) |
15 |
| قوة التسخين (كيلو واط) |
60*2 |
| محور CNC |
3 |
| سعة خزان الزيت (لتر) |
630 |
| الحجم الكلي (م) |
3.5x4.5x4.1 |

ميزات المنتج:
1. الجهاز مجهز بنظام تحكم متقدم قائم على CNC و PLC مع واجهة سهلة الاستخدام تعمل باللمس (HMI). يتيح تكوينًا مريحًا لمعلمات المعالجة، ومراقبة حالة الماكينة في الوقت الفعلي، وإدارة إنتاج مبسطة، مما يوفر للمشغلين بيئة تشغيل سهلة الوصول وموثوقة وفعالة.
2. تستخدم الماكينة تقنية تسخين بالحث بالموجات فوق الصوتية المتقدمة لتوفير تسخين سريع وموحد مع كفاءة طاقة محسنة وتأثير بيئي مخفض. تدعم طريقة التسخين هذه زيادة الطاقة الإنتاجية، وخفض تكاليف التشغيل، والامتثال لمتطلبات حماية البيئة المعمول بها.
3. يتميز الجهاز بتصميم تشكيل متكامل يلغي الحاجة إلى استبدال أدوات إضافية وتعديلات متكررة للقوالب. يقلل هذا التكوين المبسط من إجراءات الإعداد، ويقلل من وقت التحضير، ويحسن كفاءة التصنيع الإجمالية.
4. من خلال دمج تقنية التحكم الدقيق CNC، تقوم الماكينة بإجراء عمليات ثني وتشكيل دقيقة بجودة متسقة، وتحكم دقيق في الأبعاد، ونتائج معالجة قابلة للتكرار، مع تعزيز إنتاجية الإنتاج الإجمالية.
5. يدمج النظام وحدة طاقة هيدروليكية مستقلة مع نظام تحكم كهربائي مخصص، مما يضمن تشغيلًا مريحًا، وسلامة تشغيل محسنة، وأداء موثوقًا للماكينة. هذا التكوين مناسب للإنتاج المستمر في البيئات الصناعية الصعبة.
6. في وضع التشكيل البارد، تستوعب الماكينة مقاطع الفولاذ الزاوي حتى L100 × L100 × 10 مم وتدعم زاوية ثني قصوى تبلغ 5°. ضمن نطاق التشغيل المحدد، تتيح تشوهًا متحكمًا فيه للمواد ودقة تشكيل متسقة.
7. في ظل ظروف التشغيل القياسية، تستغرق دورة الضغط البارد حوالي 10 ثوانٍ لكل قطعة عمل، بينما يتطلب الثني الحراري عمومًا حوالي 120 ثانية لكل مكون. تختلف أوقات الدورة الفعلية وفقًا لخصائص المواد وأبعاد قطعة العمل. يبدأ الثني الحراري عادةً عندما تصل المادة إلى حوالي 800 درجة مئوية وتظهر بمظهر أحمر ساخن. يجب تعديل معلمات التسخين والتشكيل المحددة لتناسب خصائص المواد ودقة الأبعاد المطلوبة.
8. لعمليات الثني الحراري، يقوم المشغل بإدخال معلمات المعالجة المطلوبة وبدء الدورة التلقائية باستخدام زر التحكم أو مفتاح دواسة القدم. ثم تنفذ الماكينة التسلسل المبرمج، بما في ذلك تغذية قطعة العمل إلى منطقة التسخين، والتسخين بالحث، والسحب التلقائي لوحدة التسخين، والتشغيل الهيدروليكي، ورفع المكبس، وتفريغ قطعة العمل النهائية.
9. أثناء عمليات التشكيل الحراري والضغط البارد المدمجة، يمكن بدء دورة الإنتاج بمجرد تكوين المعلمات المطلوبة. بعد اكتمال التشكيل، لا يحتاج المكبس الهيدروليكي إلى العودة بالكامل إلى موضعه الأصلي. بدلاً من ذلك، يرتفع قالب الضغط السفلي تلقائيًا لإنشاء خلوص قدره 100 مم، مما يسهل إزالة قطعة العمل النهائية بشكل مريح. يقلل هذا التسلسل المحسن من وقت الدورة ويحسن كفاءة الإنتاج الإجمالية.
تتوافق هذه العينات الاختبارية، المنتجة باستخدام معدات ثقب وقطع ووسم الفولاذ الزاوي، مع المواصفات القياسية ومعلمات المعالجة المستخدمة عادةً في تصنيع أبراج الفولاذ الزاوي. إنها توفر للعملاء قطع عمل مرجعية عملية لتقييم جودة التشغيل، ودقة الأبعاد، وإتقان التصنيع. تساعد هذه المؤشرات القابلة للقياس في إظهار قدرة المعدات على تلبية متطلبات الإنتاج الصارمة لتصنيع أبراج الفولاذ الزاوي.
في بناء خطوط نقل الطاقة فائقة الجهد (UHV)، يجب أن تتحمل أبراج النقل الظروف البيئية الصعبة والأحمال الإنشائية الكبيرة. يلعب الجهاز دورًا مهمًا في تصنيع مكونات الفولاذ الزاوي التي تشكل الهياكل الرئيسية الحاملة للأبراج. يقوم بإجراء عمليات حفر ووسم موثوقة على أعضاء الفولاذ الزاوي المستخدمة في أجسام الأبراج، والأذرع المتقاطعة، والأقسام الإنشائية الحيوية الأخرى، مما يساعد على تحقيق أبعاد دقيقة وسلامة إنشائية موثوقة. تساهم قدرات المعالجة هذه في متانة أبراج النقل وتدعم التشغيل الآمن والمستقر والمستمر لأنظمة نقل الطاقة فائقة الجهد.

 يجب أن تكون رسالتك بين 20-3000 حرف!