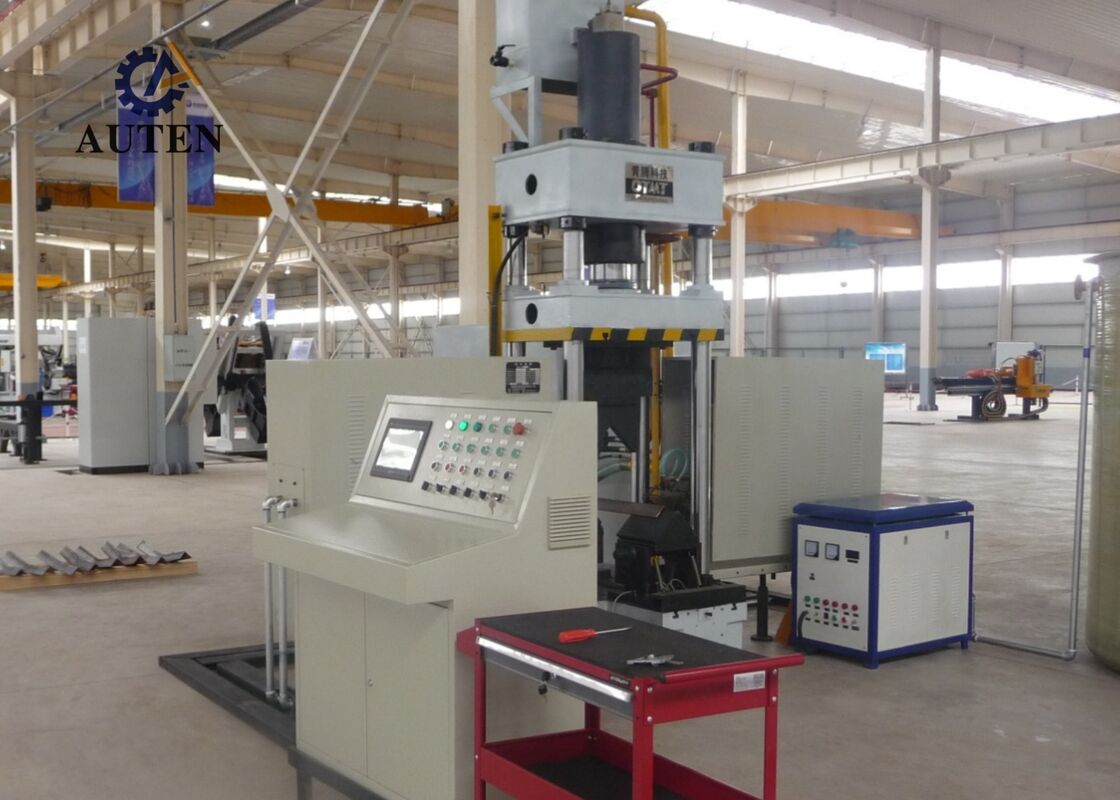
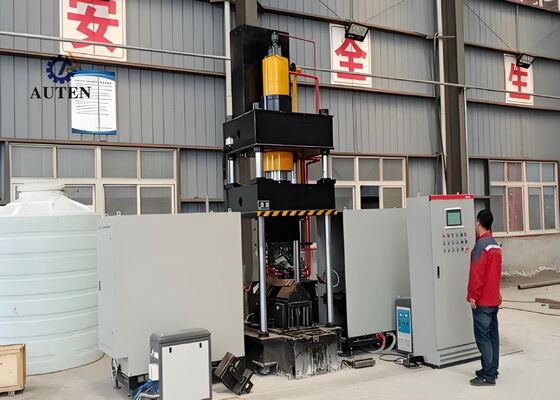
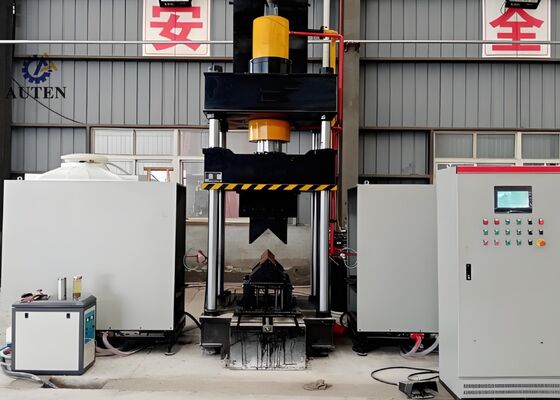
نموذج HQ250-700 CNC زاوية تسخين آلة ثني 1600KN ضغط خزان النفط
مقدمة المنتج
تم تصميم نظام ثني الحرارة CNC بعناية واختباره بشكل دقيق في المصنع لضمان ثني دقيق لملفات الفولاذ الزاوية والصفائح المعدنية المسطحة.وهي مصممة خصيصا لتلبية متطلبات إنتاج صناعات مثل تصنيع الصلب الهيكلي، تصنيع المكونات الميكانيكية، والمعادن المعمارية.يضمن النظام أن الألواح الفولاذية والمعدنية ذات الزاوية المنحنية تلبي مواصفات قياسية هيكلية صارمة، مما يسهل التقدم السلس والفعال في عمليات التصنيع اللاحقة.
معايير المنتج:
| النموذج |
HQ250-700 |
| ضغط خزان الزيت (kN) |
1600 |
| مقاس ثنائي الجانب الخارجي للإنحناء (على الكعب) (ملم) |
L80*7~L250*32 |
| درجة الانحناء للجانبين للخارج للزوايا (°) |
30 درجة |
| نطاق الانحناء المفرد للصلب الزاوي إلى الأمام (ملم) |
L80*7~L200*20 |
| درجة الانحناء المفردة للصلب الزاوي إلى الأمام (°) |
20 درجة |
| سمك الصفيحة المنحنية (ملم) |
2 ~ 16 |
| عرض الصفيحة المنحنية (ملم) |
700 |
| درجة الانحناء للصفائح (°) |
90 درجة |
| نطاق زاوية الافتتاح والإغلاق (ملم) |
L80*7~L200*16 |
| زاوية فتح ودرجة إغلاق (°) |
16 درجة |
| ضربة خزان الزيت (ملم) |
800 |
| الحد الأقصى لارتفاع الفتح (ملم) |
1300 |
| قوة المحرك (كيلوواط) |
15 |
| طاقة التدفئة (كيلوواط) |
60*2 |
| محور CNC |
3 |
| سعة خزان الزيت (L) |
630 |
| الحجم الإجمالي (م) |
3.5×4.5×41 |

خصائص المنتج:
1يتضمن النظام منصة تحكم PLC متقدمة قائمة على CNC مع واجهة الإنسان الآلة (HMI) ذات الشاشة اللمسية البديهية ، مما يتيح إدخال المعلمات بسهولة ،مراقبة ظروف تشغيل المعدات في الوقت الحقيقي، وإدارة عملية الإنتاج الفعالة. توفر هيكلة التحكم الذكية هذه للمشغلين تجربة تشغيل بسيطة وموثوقة وموجهة نحو المستخدم.
2الجهاز يستخدم تكنولوجيا التسخين الذكية المتقدمة ذات التردد فوق الصوتي، وتوفير تسخين سريع ومتساوي، وتعزيز استخدام الطاقة،وتشغيل مسؤول عن البيئةهذه الطريقة المتقدمة للتسخين تزيد من كفاءة الإنتاج وتخفض تكاليف التشغيل وتلبي معايير حماية البيئة المعاصرة.
3تم تصميمها كنظام تشكيل متكامل بالكامل، وتزيل المعدات الحاجة إلى استبدال الأدوات الإضافية وتعديل القالب المتكرر.هذا التكوين الأمثل يسهل إعداد الإنتاج، يقلل من متطلبات التثبيت، ويساهم في تحسين كفاءة التصنيع بشكل عام.
4مع تكنولوجيا التحكم المتقدمة بدقة CNC ، تقوم الآلة بعمليات ثني وتشكيل دقيقة للغاية. إنها تحافظ على جودة المنتج المتسقة ، ودقة الأبعاد الممتازة ،ونتائج معالجة مستقرة مع تحسين كفاءة الإنتاج بشكل كبير.
5يحتوي المعدات على وحدة طاقة هيدروليكية مستقلة متكاملة مع نظام تحكم كهربائي مخصص. هذا التكوين يسهل التشغيلتحسين سلامة التشغيل، أداء الآلة الموثوق بها، والإمكانية الموثوقة للتصنيع الصناعي المستمر والكبير.
6تم تصميم وظيفة التشكيل البارد لمعالجة مقاطع الفولاذ بزاوية تصل إلى L100 × L100 × 10 مم ، مع زاوية ثني مسموح بها قصوى 5 درجات ،توفير سيطرة دقيقة على التشوه وجودة تشكيل ثابتة.
7في ظل ظروف تشغيل قياسية، تستغرق دورة الضغط البارد حوالي 10 ثوانٍ لكل قطعة، في حين يستغرق التشكيل الحراري عموماً حوالي 120 ثانية لكل مكون.اعتمادا على مواصفات المواد وأبعاد القطعةيبدأ الانحناء الحراري عندما تصل درجة حرارة قطعة العمل إلى حوالي 800 درجة مئوية (حالة الحرارة الحمراء) ،مع معايير معالجة محسنة تم تحديدها وفقًا لخصائص المواد ودقة الانحناء المطلوبة.
8أثناء عمليات التشكيل الحراري ، يحتاج المشغل فقط إلى إدخال معايير المعالجة المطلوبة وبدء الدورة التلقائية باستخدام زر التحكم أو مفتاح دواسة القدم.النظام يكتمل بعد ذلك تلقائيًا التسلسل المبرمج بالكامل، بما في ذلك إدخال قطعة العمل إلى منطقة التدفئة ، وأداء التدفئة عن طريق التشغيل ، وإدخال وحدة التدفئة تلقائيًا ، وإجراء الضغط والضغط الهيدروليكي ، ورفع العجل ،وتفريغ المكون المكتمل.
9في عملية التشكيل الحراري والضغط البارد المتكاملة ، يمكن أن تبدأ دورة الإنتاج مباشرة بعد إدخال معايير العملية المطلوبة. بعد التشكيل ، يمكن أن يتم تحديد المقاييس المطلوبة.لا يحتاج العجل الهيدروليكي إلى العودة بالكامل إلى موقعه الأوليبدلاً من ذلك ، يرتفع قطعة الضغط السفلية تلقائيًا لتحقيق فجوة 100 مم ، مما يسمح بإزالة القطعة المنتهية بسهولة.هذا التسلسل التشغيلي الأمثل يقلل بشكل فعال من دورة الإنتاج ويزيد من كفاءة التصنيع بشكل عام.
هذه العينات الاختبارية، المصنوعة باستخدام زاوية الفولاذ ثقب، وقطع، وتسمية المعدات،تتوافق مع المواصفات القياسية ومعلمات المعالجة المستخدمة عادة في صناعة تصنيع أبراج الفولاذ الزاويةفهي توفر للمستخدمين أساساً مباشراً وعملياً لتقييم جودة معالجة الآلة ودقة الأبعادومؤشرات الأداء الرئيسية التي تثبت قدرة المعدات على تلبية متطلبات الإنتاج المتطلبة لتصنيع أبراج الفولاذ الزاوية.
في بناء خطوط النقل عالية الجهد فائق (UHV) ، حيث تعرض أبراج النقل لظروف بيئية صارمة وحملات هيكلية كبيرة،هذه المعدات تؤدي وظيفة حاسمة في معالجة مكونات الفولاذ الزاوية التي تشكل الإطار الأساسي لحمل البرجيقوم بتنفيذ عمليات الحفر والطبع بشكل موثوق بها على الفولاذ الزاوي المستخدم في أجسام البرج والذراعين والعناصر الهيكلية الأساسية الأخرى ،ضمان دقة قياسية عالية وسلامة هيكلية قويةتساهم هذه القدرات في تعزيز استدامة برج الإرسال وتوفر دعمًا أساسيًا للعمل الآمن والمستقر والمتواصل لنظم نقل الطاقة UHV.

 يجب أن تكون رسالتك بين 20-3000 حرف!